


Tant si sou un aficionat que treballa al garatge de casa com si sou un fabricant professional que gestiona una taula CNC a gran-escala, el vostretalladora de plasma cncés una eina inestimable. Talla el metall amb una velocitat i precisió increïbles. Tanmateix, aquesta potència de tall genera calor extrema i energia elèctrica, la qual cosa suposa un gran peatge a la part frontal de la torxa.
Per mantenir la vostra màquina funcionant perfectament, necessiteu una comprensió sòlida de la vostraconsumibles de tallador de plasma. Aquestes són les parts de la torxa que es desgasten de manera natural amb el pas del temps i requereixen una substitució regular. Comprendre com funcionen junts aquests components, com mantenir-los i quan canviar-los és el secret per aconseguir retallades impecables i minimitzar els costos operatius.

S'expliquen les peces del tallador de plasma central
Una torxa de plasma típica és un conjunt de diversos precíspeces de tallador de plasma. Cada component té un paper vital en la conformació, l'enfocament i la protecció de l'arc de plasma.
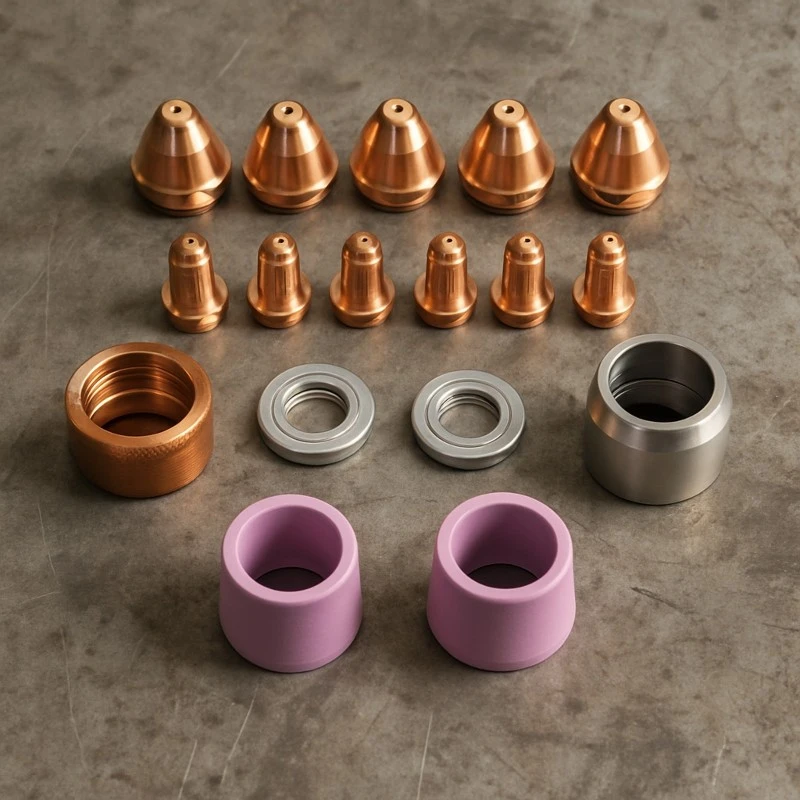
Aquesta imatge mostra un conjunt de consumibles per a un tallador de plasma; aquestes peces són components bàsics de la torxa de tall per plasma i determinen tant la qualitat de tall com la vida útil de l'equip. A continuació es mostra un desglossament de la funció de cada tipus de part:
1. Els 5 components grans de coure principals: broquets de plasma (puntes de tall)
El broquet restringeix el gas de plasma, enfocant l'arc en un feix agut i potent. La mida del forat al centre del broquet determina directament l'amplada i l'energia del vostre arc. Entendre elimpacte del diàmetre de l'orifici en la qualitat del tallés crucial; generalment s'utilitza un orifici més petit per a talls fins i detallats a amperatges més baixos, mentre que un orifici més gran gestiona materials més gruixuts a amperatges més alts.
Material: coure-exempt d'oxigen (alta conductivitat tèrmica i elèctrica; el material estàndard per a consumibles de plasma).
Funció: restringeix l'arc de plasma, enfocant l'arc comprimit en un feix d'alta-energia per tallar metall. El diàmetre de l'orifici del broquet determina directament el corrent de tall i la precisió; diferents especificacions s'adapten a diferents gruixos de plaques.
2. Segona fila, sis petits components de coure: elèctrodes
L'elèctrode transporta el corrent elèctric de la torxa a la placa. Dins del centre d'un elèctrode de plasma d'aire o d'oxigen estàndard hi ha una petita inserció feta d'hafni. L'hafni s'utilitza perquè pot suportar les temperatures extremes de l'arc elèctric. Amb el temps, aquest insert es fon i es crema, deixant un petit pou.
Material: coure (la punta normalment conté una inserció d'hafni incrustada, tot i que els detalls no són visibles a la imatge).
Funció: genera l'arc dins de la torxa de tall, servint com a "font" de l'arc de plasma. La inserció d'hafni a la punta s'ionitza a altes temperatures; com una de les peces consumibles de més ràpid-desgast, requereix una substitució periòdica.
3. Tercera fila deL'anell de remolí i la tapa de retenció:peces de seguretat i protecció
Esquerra: màniga de coure; centre: dos anells de metall platejat; dreta: màniga d'acer inoxidable. Aquestes peces solen funcionar com a anells de remolí (o distribuïdors de gas) i taps protectors (o taps de retenció).
Funció de l'anell de remolí: genera un flux estable i remolí de gas de tall, optimitza la forma de l'arc de plasma i assegura l'estabilitat del tall.
Funció de la tapa protectora/de retenció: protegeix el broquet i l'elèctrode dels danys causats per esquitxades mentre serveix per assegurar i refredar els components; alguns models també inclouen canals de gas integrats.
L'anell de remolí controla el flux del gas a mesura que es mou per la torxa, fent-lo girar en un vòrtex. Aquest vòrtex crea una capa fresca de gas al voltant de les vores exteriors del forat del broquet, protegint el broquet de coure de la fusió i alhora restringeix l'arc.
La tapa de retenció conté tots elsconsumibles de plasmaestretament junts al cos de la torxa. S'ha de fixar fermament per garantir un contacte elèctric i un flux de gas adequats.
4. Dos components de ceràmica rosa a la part inferior: tapa protectora de ceràmica / carcassa de gas
Material: ceràmica d'alúmina (resistent a altes-temperatura, excel·lent aïllament)
Funció: Proporciona resistència a alta -temperatura i aïllament elèctric; protegeix la punta del broquet dels danys per calor causats per esquitxades de tall; facilita la distribució uniforme del gas; minimitza les interferències durant el procés de tall; i millora la qualitat del tall tallat.
Aquestes parts exteriors protegeixen la resta de consumibles de les espurnes, el retrocés del metall fos i la calor radiant. Quan configureu la vostra torxa, entengueu la diferència entre atapa protectora vs deflectorés important. Normalment s'utilitza una tapa protectora per arrossegar la torxa directament sobre el metall, mentre que un deflector s'utilitza sovint en el tall mecanitzat o quan necessiteu la màxima visibilitat de l'arc.
Bones pràctiques de manteniment i vida útil
Si voleu treure el màxim profit de la vostra inversió,allargant la vida útil de la punta de la torxa de plasmahauria de ser una prioritat màxima. Els consumibles no són barats, i cremar-los ràpidament consumirà el pressupost del vostre projecte.
Domina la teva qualitat de l'aire
La causa més comuna de vida útil curta és la mala qualitat de l'aire. La humitat, l'oli i les partícules de les vostres línies d'aire causaran estralls a la vostra torxa. La humitat crea oxigen i hidrogen addicionals a l'arc, que ataca de manera agressiva la inserció d'hafni de l'elèctrode.
Invertir en el correctefiltració d'aire comprimit per al tall per plasmano és-negociable. Una trampa bàsica d'aigua al compressor d'aire rarament és suficient. Hauríeu d'utilitzar un sistema de filtració de diverses etapes, que inclogui un filtre de partícules, un filtre coalescent per al vapor d'oli i, idealment, un assecador dessecant o un assecador d'aire refrigerat per eliminar tota la humitat.
Protocols d'inspecció i substitució
Conèixer el correctefreqüència de substitució de broquets i elèctrodesevita una mala qualitat de tall i danys a la torxa. No espereu mai que una peça falli completament abans de substituir-la.
Comprovació de l'elèctrode:Heu de comprovar regularment elprofunditat de desgast de la inserció d'hafni.
Una regla general és substituir l'elèctrode quan la fossa arribi a una profunditat d'1/16 de polzada (1,5 mm). Si es fa més profund que això, corre el risc de fondre la closca de coure.
Comprovació del broquet:Buscasignes d'una punta de plasma bufada.
El forat central ha de ser perfectament rodó amb vores afilades. Si l'orifici té forma-ovalada, esborrejada o mostra una obertura ennegrida i acampanada-, l'arc es desviarà, donant lloc a talls molt bisellats.
Comprovació de l'anell de remolí:Aprenentatgecom inspeccionar els anells de remolípot estalviar-vos d'errors de tall misteriosos.
Busqueu forats d'aire obstruïts, esquerdes en el plàstic o la ceràmica i les juntes tòriques{0}}desgastades. Fins i tot una esquerda microscòpica pot interrompre el vòrtex de gas, provocant una fallada immediata del broquet.
Comprovació de la tapa de retenció: Neteja de tapes de retenció de la torxa de plasmaés un pas de manteniment senzill però passat per alt.
Traieu qualsevol esquitxada o pols metàl·lica dels fils interiors amb un drap net o aire comprimit. La pols metàl·lica acumulada pot provocar un curtcircuit de la torxa.
El gran debat: OEM vs peces de recanvi de la torxa
Quan arribi el moment de reposar-vos, us trobareu inevitablement per triar entre peces del fabricant d'equips originals (OEM) i alternatives més barates del mercat de recanvi de tercers-.
ElOEM vs peces de la torxa del mercat posteriorel debat és habitual en el món de la fabricació. Tot i que les peces de recanvi són temptadores a causa del seu preu inicial més baix, sovint pateixen inconsistències de mecanitzat menors. En una torxa de plasma, una variació de només unes mil·lèsimes de polzada pot arruïnar el flux de gas i fer que la torxa s'encén.
Per exemple, si feu servir una màquina-d'alta qualitat, utilitzeu genuineConsumibles Hyperthermés molt recomanable. Els sistemes dissenyats per les marques de primer-nivell depenen de toleràncies exactes. GenuíConsumibles de tall per plasma Hyperthermes fabriquen amb aliatges de coure patentats i geometries internes exactes que les marques de postvenda simplement no poden replicar.
Invertint en autènticConsumibles de tallador de plasma Hypertherm, generalment experimentareu una vida útil més llarga per joc, talls més nets i menys fallades inesperades de la torxa. En última instància, el preu una mica més elevat de la primaconsumibles de tall per plasmaes compensa amb un temps d'inactivitat reduït i menys metall malgastat.
Resolució de problemes comuns de tall de plasma
Fins i tot amb un manteniment perfecte, de tant en tant pot tenir problemes.
El teuconsumibles de tallador de plasmaactuar com a eines de diagnòstic; la seva condició us pot dir exactament què va malament.
"Per què el meu arc de plasma és verd?"
Si estàs apretant el gallet i et preguntes "per què el meu arc de plasma és verd??", deixa de tallar immediatament! Un arc verd és un senyal d'advertència clàssic que el teu elèctrode ha fallat completament.
El color verd prové de la crema de coure. Significa que la inserció d'hafni s'ha desgastat completament i l'arc ara s'està menjant al cos de coure de l'elèctrode. Si continueu tallant amb un arc verd, fondreu l'elèctrode al broquet, destruint potencialment el cos de la torxa en el procés.
Lluitant amb escoria
L'escòria és el metall fos i re{0}}solidificat que s'enganxa a la vora inferior del tall.Identificació de les causes de les escories del tallador de plasmaés essencial per reduir el temps-de mòlta posterior.
- Escoria d'-alta velocitat:Difícil i difícil d'eliminar. Això vol dir que esteu movent la torxa massa ràpid.
- Escoria{0}}de baixa velocitat:Gruixuda, bombolla i fàcil de tallar. Això indica que esteu movent la torxa massa lentament.
- Escoria relacionada-consumible:Si la vostra velocitat i amperatge són correctes, però encara teniu escoria, és probable que l'orifici del broquet s'hagi explotat i s'hagi de substituir.
Problemes d'arrencada de l'arc pilot
Si la vostra torxa fa clic però no aconsegueix establir un arc de plasma, esteu experimentantproblemes d'arrencada de l'arc pilot. Això sovint és causat per parts que estan lligades i no poden moure's lliurement. En moltes torxes modernes, l'elèctrode ha de lliscar lleugerament cap enrere per crear l'espurna inicial. Si les peces estan massa ajustades, brutes o si l'anell de remolí està encallat, l'arc pilot fallarà. Desmunteu l'extrem frontal, netegeu les peces i torneu-les a muntar perfectament, però no massa ajustades.
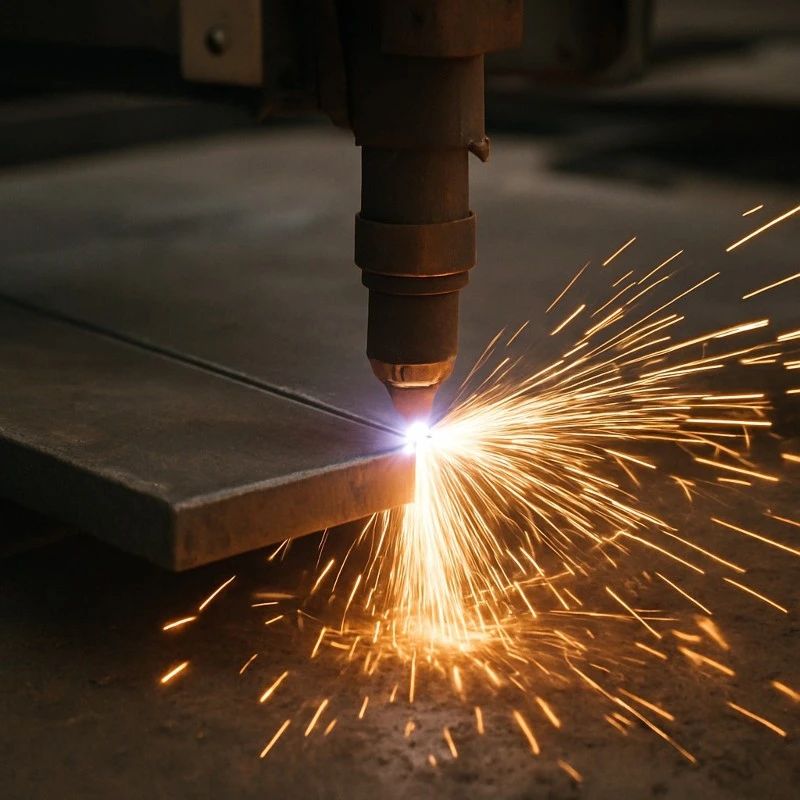
Tècniques Avançades: Estils de tall
La vostra elecció de consumibles determina com manegeu físicament la torxa. Els dos mètodes de tall manuals principals impliquen decidir entreescut d'arrossegament vs tall de separació.
- Tall d'arrossegament:L'ús d'un escut d'arrossegament us permet recolzar la torxa directament a la superfície de la peça i arrossegar-la al llarg de la vostra línia de tall. L'escut d'arrossegament té petites protuberàncies (castelacions) que mantenen la distància de separació exacta necessària per a l'arc. Aquest mètode és increïblement fàcil d'utilitzar-, molt recomanable per a principiants i ideal per seguir una línia recta o una plantilla.Prevenció del desgast prematur dels elèctrodesés molt més fàcil amb un escut d'arrossegament perquè l'operador no pot tocar accidentalment el broquet viu amb el metall, cosa que provocaria un curtcircuit immediat (conegut com "arc doble").
- Tall de separació:El tall de separació requereix que l'operador passi manualment la torxa per sobre del metall (normalment entre 1/16 i 1/8 de polzada). Això requereix un broquet i un deflector estàndard. El tall de separació s'utilitza generalment per a talls d'-amperatge més alt en plaques gruixudes on es pot fondre un escut d'arrossegament, o quan l'operador necessita una visibilitat absoluta de la línia de tall per a un treball complicat i a mà alçada. Requereix una mà ferma, ja que submergir la punta al bassal fos arruïnarà instantàniament el broquet.
Dominar el teutalladora de plasmaconsumiblesés el pont entre la metal·lúrgia amateur i la fabricació professional, neta i altament eficient.
Tractant les peces de la torxa amb cura, implementant una filtració d'aire rigorosa i aprenent els signes d'advertència dels components desgastats, millorareu dràsticament la qualitat del vostre tall. Recordeu que invertir en components OEM d'alta-qualitat, controlar les freqüències de substitució i mantenir net el capçal de la torxa són les maneres més efectives de mantenir el tallador de plasma funcionant com una màquina ben-oliada. Tingueu cura de la vostra torxa i, sense esforç, tallarà els vostres projectes més difícils durant els propers anys.
Llegeix més:Escollint el millor kit de taula de plasma CNC
Si us plau, omple el formulari que hi ha a continuació "Envia una consulta" per obtenir més suggeriments.
O feu clic a Menú superior"Contacteu amb nosaltres"per a més assessorament professional.


